一、例会现场:两个对不上的数字
业主方代表:「同一批筒体环焊缝,探伤报告写一次合格率 92%,可返修记录有 17 处,这两个数字怎么解释?」
制造方工艺员:「17 处里有 11 处集中在筒体与封头的连接环焊缝,那一段是现场组对,坡口间隙和错边量很难做到和车间预制一样。」
检测方(中翔检测工程师):「把两份记录叠在一起看,结论其实很一致。按行业经验值,焊缝返修案例中约七成集中在 3 类位置上——根部未熔合、热影响区延迟裂纹、多层多道焊的层间夹渣。位置这么集中,说明主因不在焊工个人操作,而在工艺窗口和现场条件。」
业主方代表:「那就是说,把抽检比例提高就能解决?」
检测方:「提高抽检比例只能让问题更早暴露,不能减少问题。真正减少返修的做法,是先让工艺确认覆盖到那 3 类高发位置。」
二、甲方视角:为什么返修总在验收阶段才暴露
业主方的典型诉求是进度与合规同时满足。设备到场前必须拿到完整的检测报告,而返修往往在验收阶段集中出现,原因通常有三个层次。
工序安排层面:制造方通常把焊缝检测安排在整体组对完成之后。此时若发现根部缺陷,返修需要重新切割、重新组对,工期损失远大于在预制阶段发现。
检测比例层面:不少项目的超声检测比例按设计文件执行,例如按 NB/T 47013.3-2015 规定的检测技术等级与抽检比例,对 A 类、B 类焊缝区分对待。抽检本身是概率覆盖,未被抽到的焊缝并不等于合格。
记录衔接层面:一次合格率统计的是探伤初判结果,返修记录统计的是处置动作。两者若不同源,就会出现「合格率很好看、返修单很厚」的现象。
业主方可以做的动作其实很有限,但有效:在技术协议里明确关键焊缝的检测时机,要求制造方在预制阶段就完成坡口与根部检测,而不是等整体验收。
三、乙方视角:制造端的工艺窗口与现场约束
制造方的难处同样具体。现场组对时,环焊缝的错边量、坡口间隙、以及焊接位置的仰焊段落,都会直接影响熔透。
1.错边量:筒体卷制回弹与现场吊装应力会让错边量超出车间水平,根部未熔合的概率随之上升。
2.热输入控制:为赶进度加快焊接速度,热输入下降,层间温度不足,层间未熔合与夹渣更容易产生。
3.预热与后热:低合金钢厚板焊接需要预热,若现场预热温度不到位,热影响区的淬硬倾向上升,延迟裂纹风险随之增加。
制造方关心的其实是判定边界:什么程度的未熔合必须返修,什么程度可以记录观察。这就需要检测方给出明确的判定依据,而不是一句「不合格」。
四、检测方视角:3 类高发位置的判定逻辑
位置一:根部未熔合
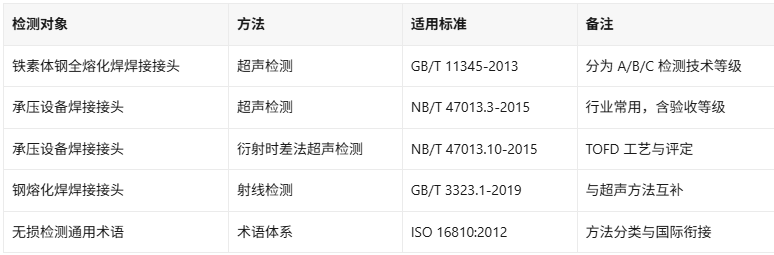
根部未熔合在超声波探伤中通常表现为坡口面附近的强反射信号,且信号位置靠近底面。使用 GB/T 11345-2013 规定的检测技术,配合探头 K 值与扫查方式的选择,可以对其位置与自身高度做出判断。当自身高度超过验收等级允许的界限时,按标准判定为不合格。
位置二:热影响区延迟裂纹
延迟裂纹的特点是焊接完成后数小时甚至数十小时才出现。检测时可采用 TOFD 与超声相控阵组合的方式,TOFD 对垂直于扫查面的裂纹类缺陷灵敏度较高。NB/T 47013.10-2015 对衍射时差法超声检测的工艺与评定做出了规定,是承压设备中常用的依据之一。
位置三:层间未熔合与夹渣
厚板多层多道焊的层间缺陷常呈线状分布,方向不固定。此时单一角度探头容易漏检,通常需要双面双侧扫查或增加串列式扫查。射线检测可作为补充手段,按 GB/T 3323.1-2019 执行,但其对未熔合类缺陷的检出率受透照角度影响,与超声方法互为补充而非替代。
五、三方共认的标准依据
六、母材与工艺的交叉验证
返修率异常偏高时,检测方通常会建议把视线从焊缝本身移开,回到母材与焊接工艺上。
母材成分:低合金钢的碳当量决定了焊接冷裂纹敏感倾向。碳当量偏高时,预热温度与层间温度要求更严。必要时可做母材与焊接接头的 金属材料检测,包括化学成分分析与金相组织检验,为工艺调整提供依据。
焊接质量体系:出口项目或高等级钢结构项目,往往要求制造方按 EN 1090 或 ISO 3834 建立焊接质量管理体系,焊工资质、工艺评定(PQR)、焊接工艺规程(WPS)三者必须对应。这类体系文件的审核与发证属于 检测认证 的服务范围。
非金属承压件:若管道系统使用 PE 管,其电熔接头与热熔接头也有对应的超声检测方法,属于 高分子材料检测 与无损方法的交叉领域,判定逻辑与金属焊缝并不相同。
复合材料压力部件:缠绕气瓶、复合材料压力容器的检测要按层间结构单独设计工艺,可参考 复合材料检测 的相关方法。
七、三方共识:把检测前移,而不是把抽检加密
例会的结果是一份三条的改进清单:
检测时机前移:预制阶段的坡口检测与根部检测纳入必检工序,不等整体验收。
分级抽检:按焊缝类别与应力水平确定抽检比例,高风险位置全检,低风险位置按比例覆盖。
焊前工艺确认:焊接工艺评定覆盖现场实际工况,预热、层间温度、后热三项纳入过程记录。
无损检测的价值不只是「判合格」,而是把缺陷发生的位置规律反馈给制造过程。位置集中,本身就是工艺信息。
八、无损检测排产中的常见问题
在实际项目中,无损检测的安排常遇到三个问题。其一是检测时机,无损检测若全部压缩到验收阶段,返修成本会明显上升。其二是方法与部位的对应,不同焊缝部位适用的无损检测方法不同,需要按标准逐条确定。其三是人员资格,无损检测的执行人员与评定人员资格等级,应与检测技术等级匹配。
承接承压设备无损检测项目时,通常建议委托方在技术协议中同时写明检测方法、检测比例与验收等级三项内容,避免出现无损检测执行完毕、判定依据却未确定的情况。
九、延伸阅读与联系方式
无损检测在工业品质量管控中应用广泛。中翔检测(CNAS L14545 + CMA 202319127220 双 C 资质)可提供本项目检测服务,实验室位于深圳光明区,欢迎联系咨询。
深圳中翔检测技术有限公司
联系电话:181-2460-7566
双 C 资质:CNAS L14545 + CMA 202319127220
网址:www.zxtest.com | 邮箱:zxjctest@163.com
实验室地址①:深圳市光明新区新湖街道楼村社区楼一工四路6号整栋
实验室地址②:深圳市光明新区公明街道西田社区展辉路60号蜂巢科创厂2栋
本文涉及的标准条款以现行有效版本为准,涉及强制性法规的,以官方公告为准。
 CNAS检测机构资质
 CMA检测机构资质
 CNAS认可实验室

 货架检测

 无损检测

 焊接工艺评定

 MTC证书

 紧固件检测

 金属材料检测

 高分子材料

 电池&电池材料检测

 汽车&零部件检测

 复合材料检测

 阻燃&防火测试
 热管理检测
 线路板&组件检测