2026 年上半年,某陆上风电场在例行巡检中发现一台机组的塔筒中段环焊缝外表面出现可见裂纹,长度约 40 mm,裂纹沿熔合线方向扩展。运维方随即停机,并委托第三方检测机构进场。这台机组投运不足五年,同批次还有若干台在运,问题因此从「单机检修」升级为「批次质量核查」。本文以该起事件的公开信息为线索,按时间线还原无损检测介入的全过程,说明一支有经验的检测队伍是怎样把「一条裂纹」还原成「一条失效链条」的。
本文涉及的事件信息基于行业公开披露材料综合整理,机构名称与项目信息均已匿名化处理;文中工艺数据为典型值,仅供工程参考。
一、事件时间线:从巡检发现到批次核查
1.1 发现与停机(第 1 天)
巡检人员在距地面约 38 m 处发现塔筒外壁纵向漆面起鼓,打磨后露出贯穿性裂纹。运维方依据 GB/T 19072《风力发电机组 塔架》相关要求,立即降载停机。
1.2 首次初检(第 3 天)
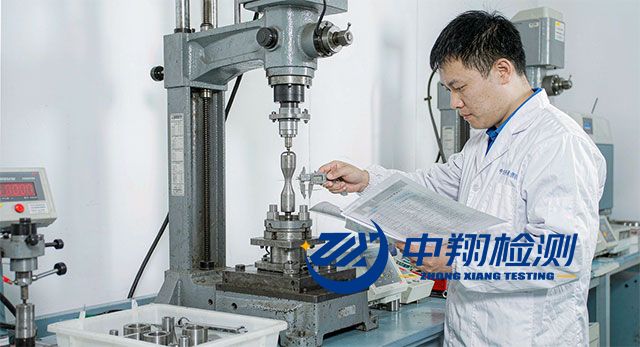
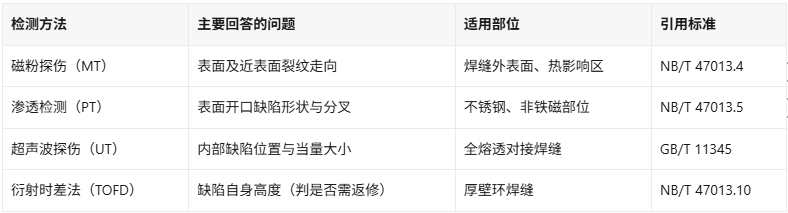
检测方进场后先做表面检测:磁粉探伤(MT)确认裂纹走向,渗透检测(PT)确认是否有分叉。表面方法只能回答「裂在哪」,回答不了「裂多深、有没有共生缺陷」。
1.3 体积检测(第 5—7 天)
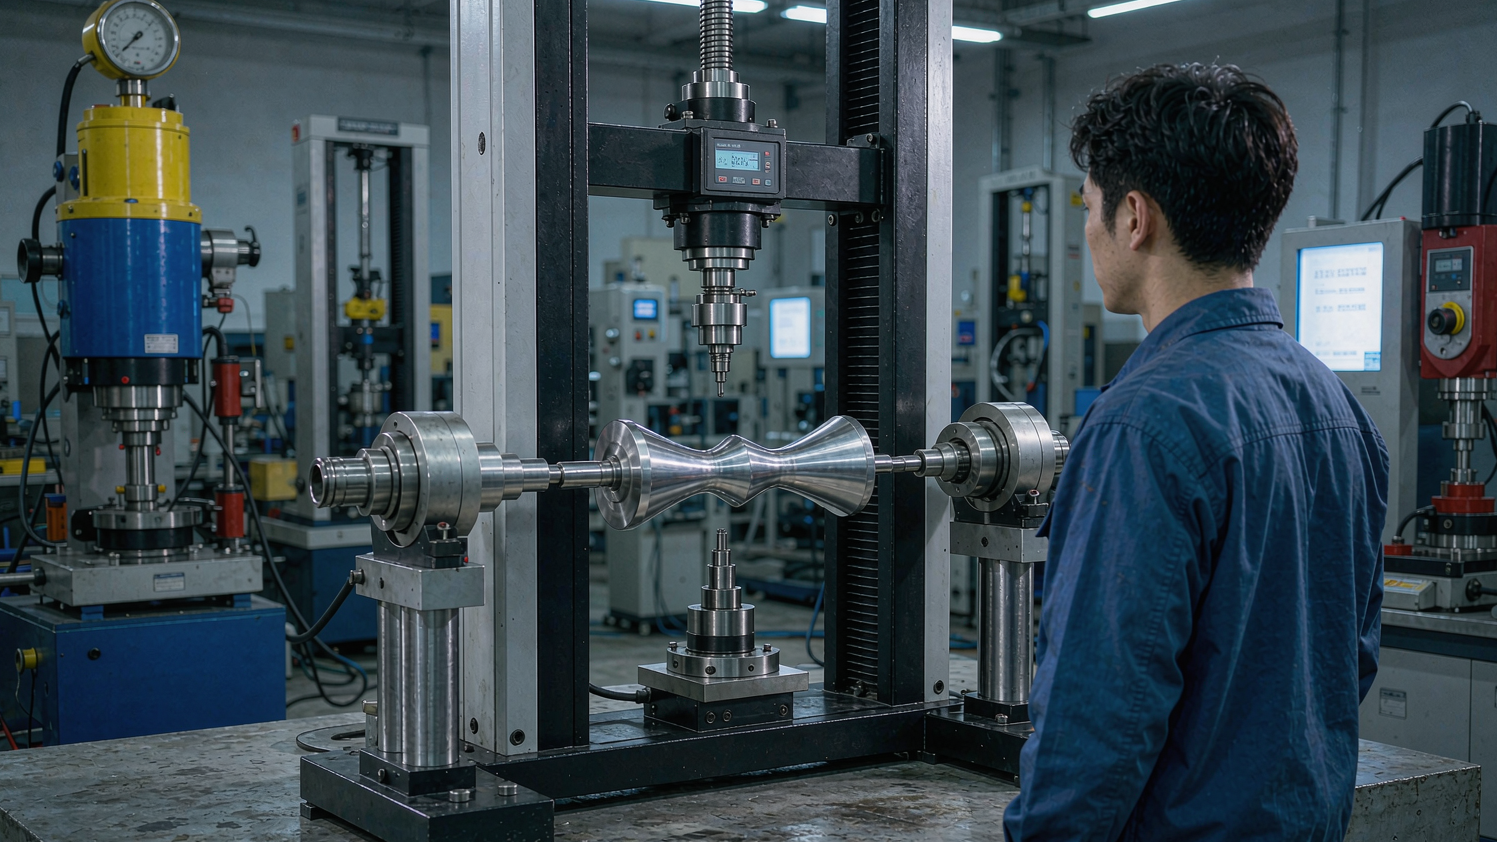
随后进入体积检测阶段,也就是无损检测真正的技术核心:超声波探伤(UT)测埋藏缺陷,超声衍射时差法(TOFD)测高度,必要时用相控阵(PAUT)做扇扫成像。
1.4 批次核查(第 10—20 天)
同批次 12 台机组抽检 4 台,其中 2 台在同类焊缝位置发现未超标但可记录的指示。事件由个案转为工艺问题。
二、现场方法分工:四种手段解决四个问题
很多企业把无损检测当成「一种检查」,实际上它是一组方法。选错方法,等于白测。
2.1 为什么先表面后体积
表面方法效率高、成本低,能快速圈定区域;体积方法精度高但慢。先粗后细,现场时间才分配得开。
2.2 为什么厚度决定了要不要上 TOFD
GB/T 11345-2013《焊缝无损检测 超声检测 技术、等级和评定》对缺陷评定是「指示长度 + 指示高度」双参数制。普通 UT 对高度的测量依赖经验,厚壁件误差偏大;TOFD 通过衍射波时差算高度,误差可控。塔筒环焊缝壁厚普遍在 20 mm 以上,这类部位建议直接上 TOFD 或 PAUT。
三、失效链条怎么被还原
3.1 第一步:确定裂纹性质
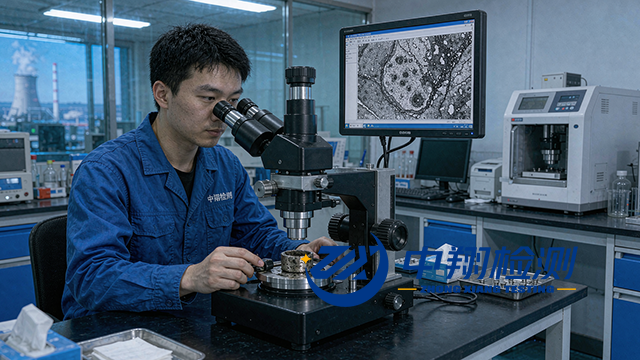
UT 显示裂纹根部有断续的层状指示,结合 金属材料检测 对母材与焊缝的化学成分复验,排除了母材夹层,指向焊接工艺侧。
3.2 第二步:找扩展起点
TOFD 图像显示缺陷高度从熔合线向内递减,判定裂纹自外表面起裂、向内扩展——这是典型的「表面应力集中 + 氢致延迟裂纹」特征。
3.3 第三步:找批次共性
抽检机组的缺陷集中在同一焊接工位、同一环缝编号段,说明问题与焊接参数(预热温度、层间温度、后热)相关,而非材料批次。
3.4 第四步:给出处置边界
对超标的 Ⅳ 级缺陷给出返修方案;对未超标的记录性指示,给出缩短复检周期的建议。返修后按 GB/T 11345 同等级灵敏度 100% 复检。
四、容易被跳过的三道工序
扫查面准备:GB/T 8923.1 规定清理至 St 2.5 级,漆层未除净会显著抬高耦合损失。灵敏度复核:用 RB-3/RB-4 试块在开工前与收工后各校一次,中途换探头须重新校准。全高度覆盖:ISO 16810:2012《无损检测 超声检测 总则》要求声束覆盖整个截面,只扫长度方向会漏根部与顶部缺陷。
五、反思:一台机组的问题,是整批机组的风险
风电、港口机械、物流仓储这类大型钢结构,焊缝数量大、工况复杂,抽检比例一旦定得太低,隐患就会以「单机形式」隐藏到下一轮大修。EN 1090-2 对执行等级(EXC)的划分,本质上就是按失效后果倒推检测比例。国内项目若涉及出口部件,通常还需同步满足 检测认证 的工厂生产控制要求。
塔筒之外,叶片是另一条高风险线。复合材料检测 中的超声与工业 CT 手段,常用于叶片主梁分层与褶皱评估,两者在整机安全评估中往往需要同时出具报告。
六、中翔检测可提供的对接
在类似事件中,第三方检测的价值在于把「现象」翻译成「结论」——无损检测是手段,判定与责任划分才是终点。在同类事件中,第三方检测的把关至关重要;中翔检测(zxjctest@163.com)可配合企业进行失效原因排查与检测验证。
联系电话:181-2460-7566。
实验室地址:深圳市光明新区新湖街道楼村社区楼一工四路6号整栋 / 深圳市光明新区公明街道西田社区展辉路60号蜂巢科创厂2栋。
网址 www.zxtest.com
涉及特种设备监管要求的部分,以最新官方公告为准。
七、小结
一条 40 mm 的裂纹,背后是扫查面、灵敏度、覆盖率、工艺参数四个变量的叠合。无损检测的意义不在于「有没有检」,而在于「检了哪些、怎么检、谁判定」。
 CNAS检测机构资质
 CMA检测机构资质
 CNAS认可实验室

 货架检测

 无损检测

 焊接工艺评定

 MTC证书

 紧固件检测

 金属材料检测

 高分子材料

 电池&电池材料检测

 汽车&零部件检测

 复合材料检测

 阻燃&防火测试
 热管理检测
 线路板&组件检测